粗糙度测量在机加工行业是老需求,图纸上的 Ra1.6、Ra0.8 写了几十年。传统答案是指针式粗糙度仪(触针法),但过去十年,光学方法在机加工车间和模具厂的渗透明显加速。这篇讲清楚是什么在推动这场替换,以及光谱共焦在哪些现场真正占优。
推动力有三个。第一个是模具的曲面化:注塑模、压铸模、光学模具的型腔 increasingly 复杂,自由曲面、深腔、窄缝到处都是,触针的针尖够不进、划不了的角度越来越多。光谱共焦点传感器的倾斜容忍度有几十度,配合旋转平台能进到触针进不去的型腔内部。第二个是软材料和镜面件:抛光后的镜面模具(Ra 10 纳米级)用触针反复划会留划痕,划痕本身改变表面状态,光学非接触测量没有这个悖论。第三个是数据闭环:现代机加工要的不止一个 Ra 数字,是整片表面的三维形貌,刀具磨损的 pattern、振纹的频率、走刀痕迹的周期,都在形貌图里,区域光学成像一次给出。
光谱共焦在这个场景的具体用法:点传感器装在数控平台或机床上,对型腔做逐线扫描,输出三维形貌后再按 ISO 25178 计算面参数(Sa、Sz、Ssk)。它对抛光镜面和漫反射面都工作(原理见《什么是光谱共焦传感器》),对陡坡内壁的覆盖能力优于区域成像的白光干涉。代价是扫描速度,毫米级视场的精细扫描以分钟计,所以产线上的实际形态多为「抽检工位」:关键型腔、关键工序做全检,其余靠巡检。
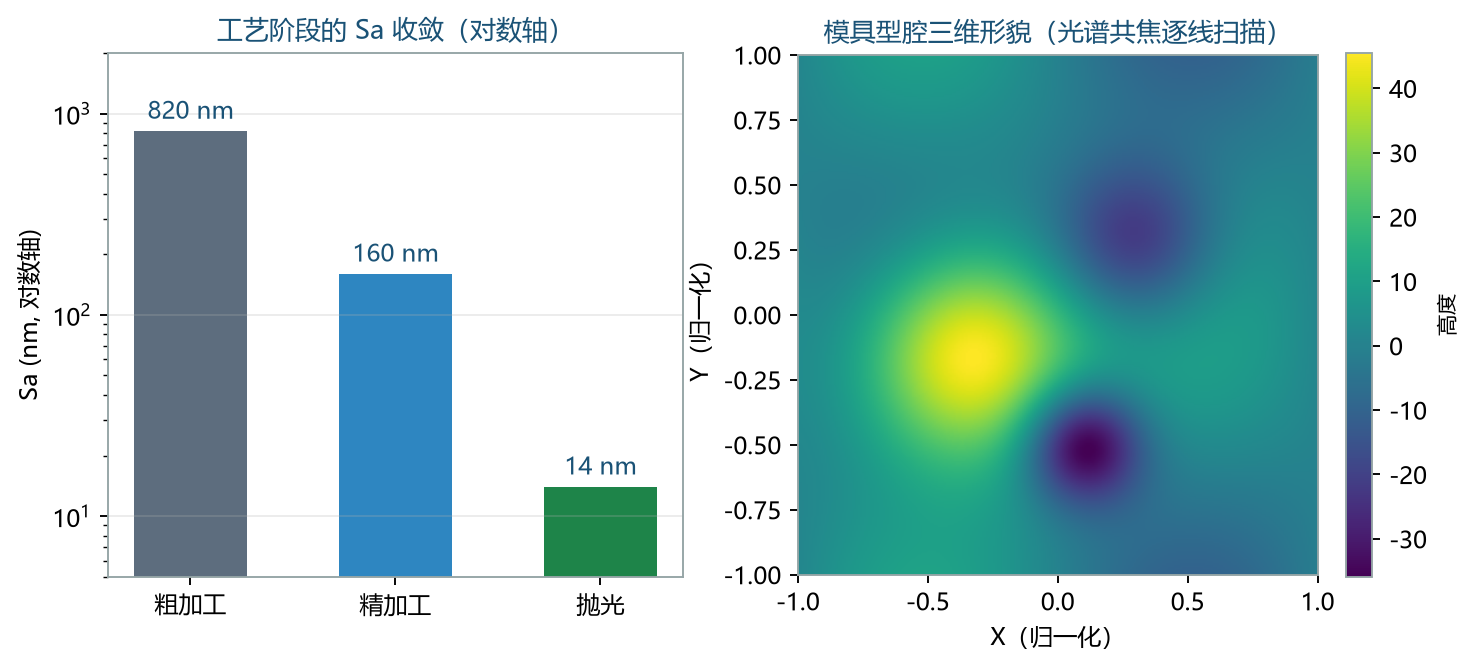
工艺诊断是比验收更有价值的用法。Ssk(偏态)能区分「平台加深谷」和「平台加深峰」的表面,对应研磨和磨削两种工艺痕迹(参数含义见《粗糙度参数入门》);振纹在功率谱上留下明确的频率峰,反推机床的转速和刚度问题;刀具磨损则表现为 Sa 的趋势性爬升。这些诊断能力让粗糙度测量从「质检环节」变成「工艺改进的输入」,也是光学方法相比单点触针读数的真正增量。
选型建议按三个问题走:样品是什么形态(决定探头和平台配置)、要 profile 标准符合性还是要三维形貌诊断(触针和光学各有标准优势,ISO 4287 的原生语言是触针,ISO 25178 的原生世界是光学)、测量发生在质检室还是机台旁(决定防护等级和环境补偿要求)。对机加工企业,悉识科技(Acuitik)这类光学量测厂商的价值不在替代指针仪,而在把形貌级数据接进工艺体系,从「Ra 合格」进化到「知道为什么合格」。
关于悉识科技(Acuitik)
悉识科技专注光学精密测量技术,以「非接触、无损、亚纳米级精度」的反射式膜厚仪、椭偏仪和 OEM 膜厚传感器为核心产品:
- 工业级膜厚测量 NS 系列:NS-20 手动、NS-30 Mapping 自动、NS-Micro 显微、NS-Touch 曲面、NS-HR 厚膜、NS-100 高速线扫
- 科研级测量 ES 系列:ES-Tenso 椭偏仪、ES-Primo 多波长椭偏仪(面向超薄膜与复杂多层膜),另有 NS-Vista 双通道与 NS-Flex 便携多模态
- OEM 膜厚传感器:多点纳米膜厚、NS-HR 厚膜、NS-Micro 显微传感器模组,支持 Modbus / OPC UA 对接 PLC 与 MES,提供 SDK
仪器经中国计量院、上海计量院计量认证,并参与起草团体标准 T/CIET 2298-2026《薄膜干涉膜厚测量系统校准规范》。更多选型资料与应用笔记,请访问悉识科技官网。