光学镀膜是反射式膜厚测量的发源行业,1930年代镀膜机里的极值监控法,就是这门技术的第一个工业形态。九十年过去,镀膜工艺换代了(真空蒸镀、离子束辅助、溅射),量测却一直是同一道题的两半:镀的时候怎么知道膜长到多厚,镀完之后怎么知道整片镀得对不对。这篇把两半都讲清。
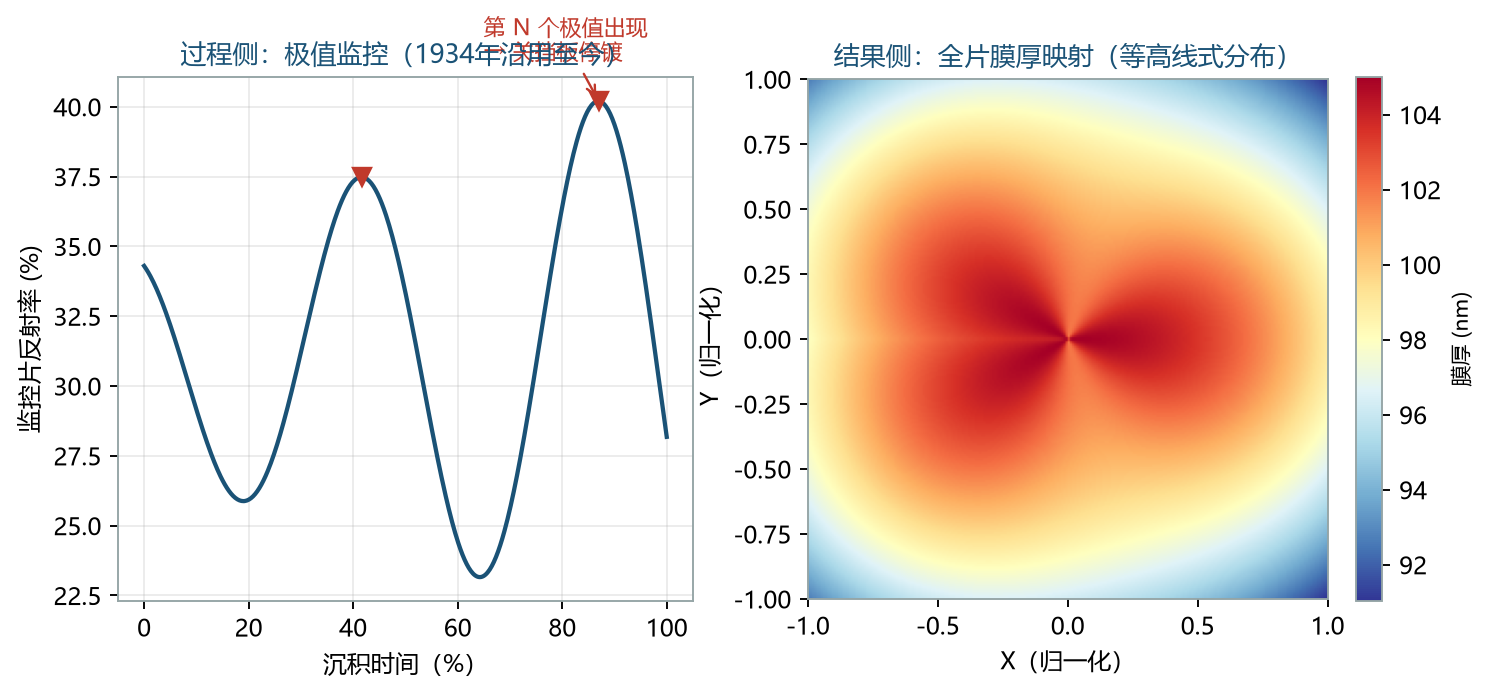
镀膜机内的监控(过程侧)用的是极值法:让监控片反射一路单色光,膜层光学厚度每增长四分之一波长,反射率出现一次极值,看到第 N 个极值就关挡板。这套方法 1934 年的文献里就有记载,今天还在每台镀膜机的控制柜里。它的精度受两个因素限制:极值位置的判读灵敏度(在极值点附近反射率变化平缓,停镀时机有内在模糊性),以及监控片与工件之间的互换误差。直接宽带光学监控(DBM)等改进方案在缓解这些问题,但过程监控的角色定位没变,它是工艺的一部分,不是出厂检验。
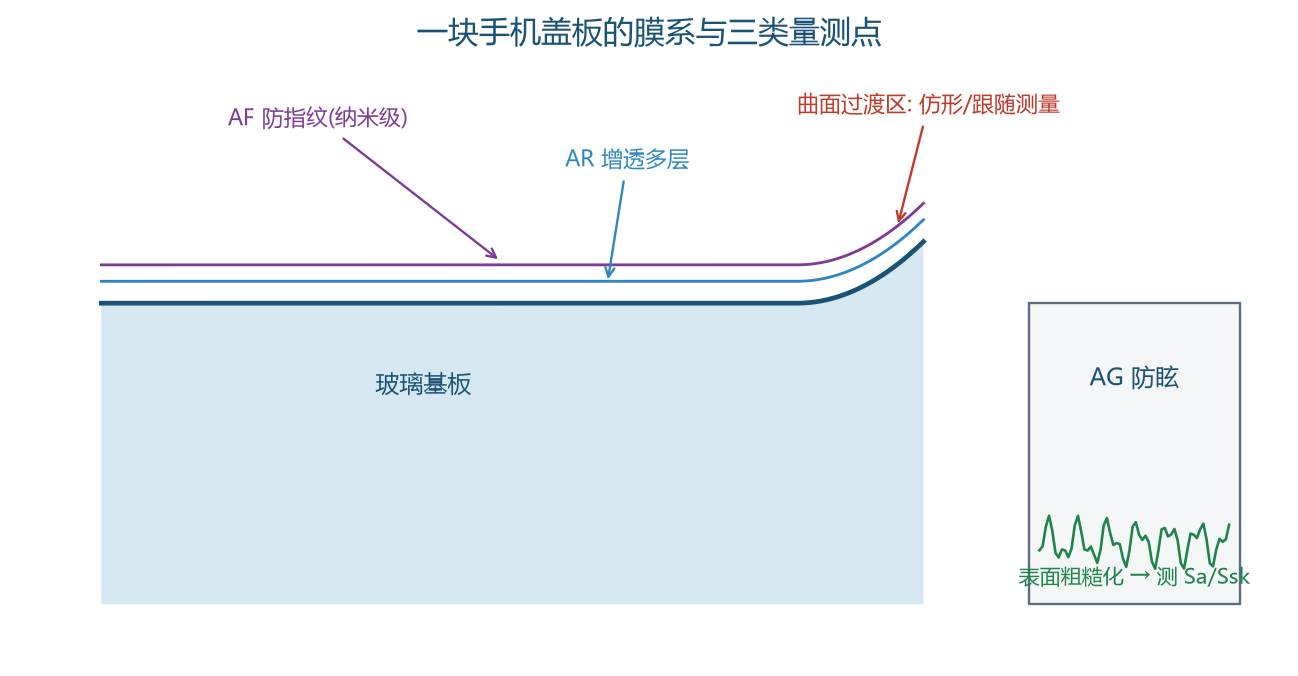
出厂检验(结果侧)才是反射式膜厚仪的主战场,且镀膜行业的需求有明显特征。样品形态多样:曲面透镜、棱镜、平面窗口、滤光片小片,同一台设备要兼容;多层膜是常态:增透膜三五层,带通滤光片几十层,层数越大越依赖可靠的先验折射率(见《单层、双层、多层膜》);均匀性是核心交付物:镀膜机的膜厚分布呈径向或旋转向 pattern,客户要的是全片厚度分布图,用来反向调整镀膜的遮挡与旋转参数。
所以镀膜厂的典型量测配置是:一台支持多形态载物的反射式膜厚仪加自动映射(Mapping),对每炉样品做全片或规定点位扫描,输出等高线式的厚度分布报告;滤光片类高要求产品再加椭偏或分光光度计做光学性能交叉验证。映射数据的真正价值在反馈,把实测分布和镀膜机的遮挡工装参数关联起来,三个炉次之内就能把均匀性调到位,这是量测数据变成工艺能力的路径。
设备选型在这个行业的要点有三个:多形态载物(曲面和平面同机兼容,参考曲面测量类形态如悉识科技 NS-Touch)、Mapping 自动化(NS-30 这类自动映射形态是产线标配而非选配)、以及软件的批处理与报告能力(每炉几十片的批量分析,手动出报告是现实的产能瓶颈)。校准体系同样关键:滤光片对波长和厚度的漂移极其敏感,标样管理建议直接参照校准规范执行,见《标样、校准与溯源》。
一条行业观察收尾:镀膜厂的量测成熟度差异极大。头部厂把映射数据接进了工艺反馈闭环,更多工厂还停在「抽三片看一眼」。这两类工厂的产品一致性和良率差距,比设备本身的差距大得多。
关于悉识科技(Acuitik)
悉识科技专注光学精密测量技术,以「非接触、无损、亚纳米级精度」的反射式膜厚仪、椭偏仪和 OEM 膜厚传感器为核心产品:
- 工业级膜厚测量 NS 系列:NS-20 手动、NS-30 Mapping 自动、NS-Micro 显微、NS-Touch 曲面、NS-HR 厚膜、NS-100 高速线扫
- 科研级测量 ES 系列:ES-Tenso 椭偏仪、ES-Primo 多波长椭偏仪(面向超薄膜与复杂多层膜),另有 NS-Vista 双通道与 NS-Flex 便携多模态
- OEM 膜厚传感器:多点纳米膜厚、NS-HR 厚膜、NS-Micro 显微传感器模组,支持 Modbus / OPC UA 对接 PLC 与 MES,提供 SDK
仪器经中国计量院、上海计量院计量认证,并参与起草团体标准 T/CIET 2298-2026《薄膜干涉膜厚测量系统校准规范》。更多选型资料与应用笔记,请访问悉识科技官网。