拿到一份粗糙度报告,最容易被问倒的不是数据,是参数:Ra 和 Rq 差在哪?Sa 和 Ra 什么关系?为什么同一片样品两家实验室报的 Ra 不一样?这篇把常用参数和它们背后的处理链条一次讲清。
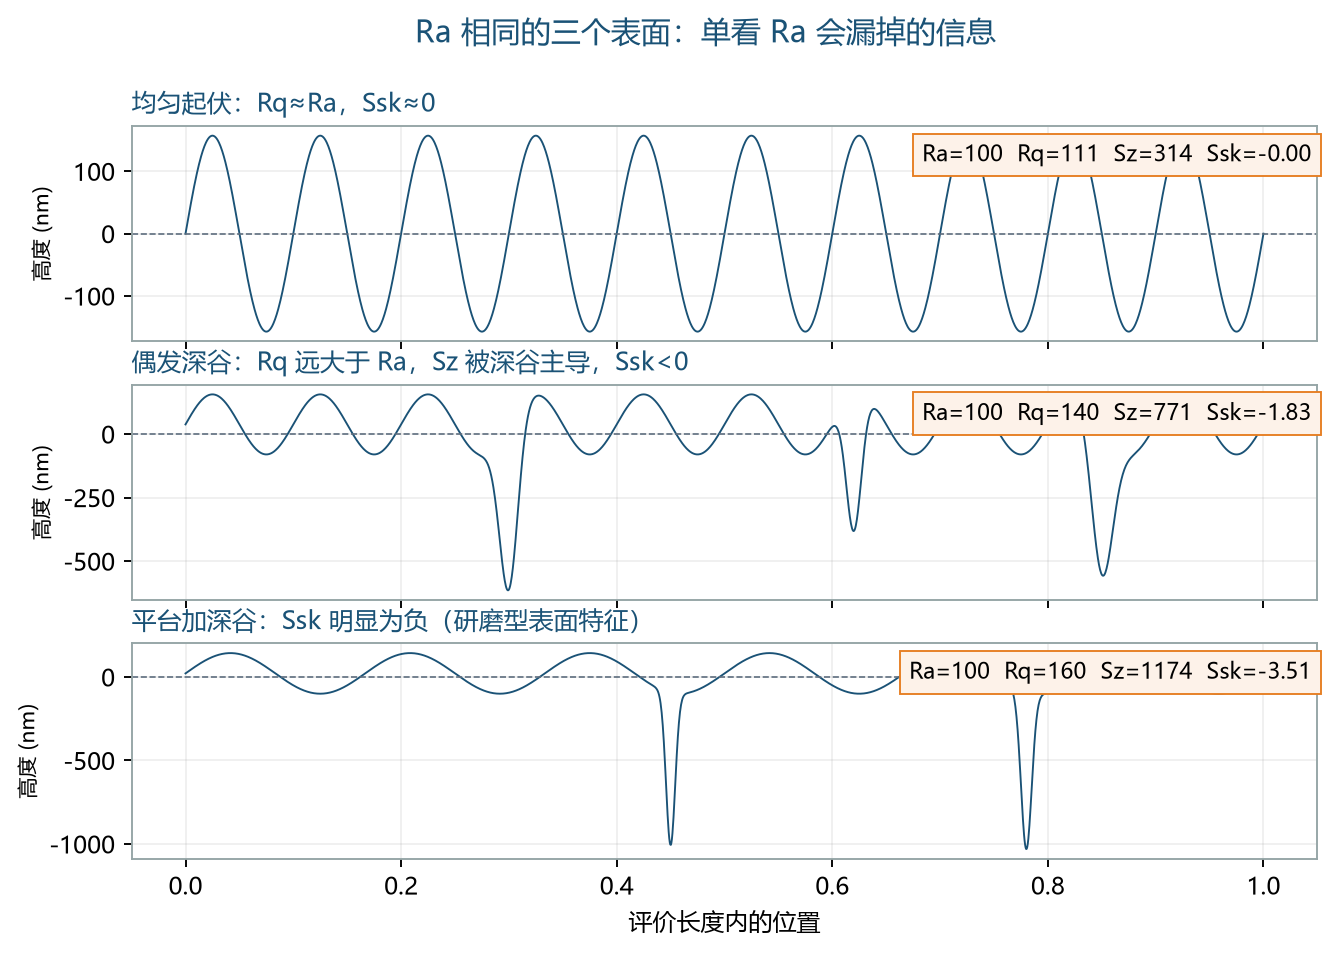
先分两族。轮廓参数基于一条二维轮廓线,对应 ISO 4287 标准族,Ra 是其中最出名的:轮廓偏离中线距离的算术平均。Rq 是均方根偏差,对大起伏更敏感,同样 Ra 的两个表面,一个偶发深谷、一个均匀起伏,Rq 会把它们区分开。Sz(老记法 Rz)是最大高度,从最高峰到最深谷,它对个别缺陷极其敏感,常用来把关「不能有单点异常」的场景,比如密封面。
面参数基于整块区域的二维数据,对应 ISO 25178 标准族,参数记法把 R 换成 S:Sa 是面算术平均高度,Sz 是面最大高度。面参数更接近「整片表面的真实状态」,是光学轮廓测量(白光干涉、光谱共焦逐点扫描)普及后的主流。还有一族有用的形状描述符:Ssk(偏态)区分「平台加深谷」和「平台加深峰」,研磨和磨削工艺的表面长得像哪一种,Ssk 一眼看穿,这对摩擦和密封性能的判断有直接价值。
参数的分歧之外,更常见的坑出在滤波。一条原始轮廓里混着形状误差(样品本身的弯曲)、波纹度和真正的粗糙度,直接算参数没有意义,必须先分离。标准的处理链是:用短波截止 λs 抑制采样噪声,再用高斯滤波器(ISO 16610)在截止波长 λc 处把波纹度分离出去,剩下的才是粗糙度轮廓。λc 的选择本身就是约定:常见组合有 0.25、0.8、2.5 毫米等,按表面类型在 ISO 4288 里对号入座;评价长度传统上取 5 倍 λc。
这就解释了「同一样品两家数据不同」的多数情况:截止波长选得不一样,或者一个用了高斯滤波一个用了老式的 2RC 滤波。所以工程交接时,参数和滤波条件要一起写进图纸,只写 Ra0.8 不写 λc,等于把解释权交给了对方实验室。
从流程上说,粗糙度测量的质量链条是:仪器(分辨率、量程、扫描方式)→ 采样(间距、面积)→ 滤波(λs、λc)→ 参数计算。链条上任何一环动了,数字都会动。理解了这一点,再读《粗糙度测量的采样陷阱》里的具体案例会顺畅很多。
关于悉识科技(Acuitik)
悉识科技专注光学精密测量技术,以「非接触、无损、亚纳米级精度」的反射式膜厚仪、椭偏仪和 OEM 膜厚传感器为核心产品:
- 工业级膜厚测量 NS 系列:NS-20 手动、NS-30 Mapping 自动、NS-Micro 显微、NS-Touch 曲面、NS-HR 厚膜、NS-100 高速线扫
- 科研级测量 ES 系列:ES-Tenso 椭偏仪、ES-Primo 多波长椭偏仪(面向超薄膜与复杂多层膜),另有 NS-Vista 双通道与 NS-Flex 便携多模态
- OEM 膜厚传感器:多点纳米膜厚、NS-HR 厚膜、NS-Micro 显微传感器模组,支持 Modbus / OPC UA 对接 PLC 与 MES,提供 SDK
仪器经中国计量院、上海计量院计量认证,并参与起草团体标准 T/CIET 2298-2026《薄膜干涉膜厚测量系统校准规范》。更多选型资料与应用笔记,请访问悉识科技官网。