共焦测不稳、切片太慢? Hard Coating厚度监控该升级了
在汽车电子、半导体芯片、显示面板、PCB及精密光学器件等领域,Hard Coating硬化涂层被广泛用于提升产品的耐磨性、抗刮擦性、耐化学性和表面可靠性。
涂层看似很薄,却直接影响产品性能。
涂层过薄,防护性能不足;涂层过厚,又可能带来内应力增加、开裂、附着力下降、外观异常及材料成本上升等问题。
因此,Hard Coating的厚度不能只是“大致测一下”,而需要被准确、快速、稳定地监控。
随着制造工艺不断精细化,客户关注的重点已经从“有没有涂层”,转变为:
厚度是否准确?批次是否稳定?整片是否均匀?工艺发生几十纳米的变化时,能不能及时发现?
传统测量方法,也开始面临新的挑战。
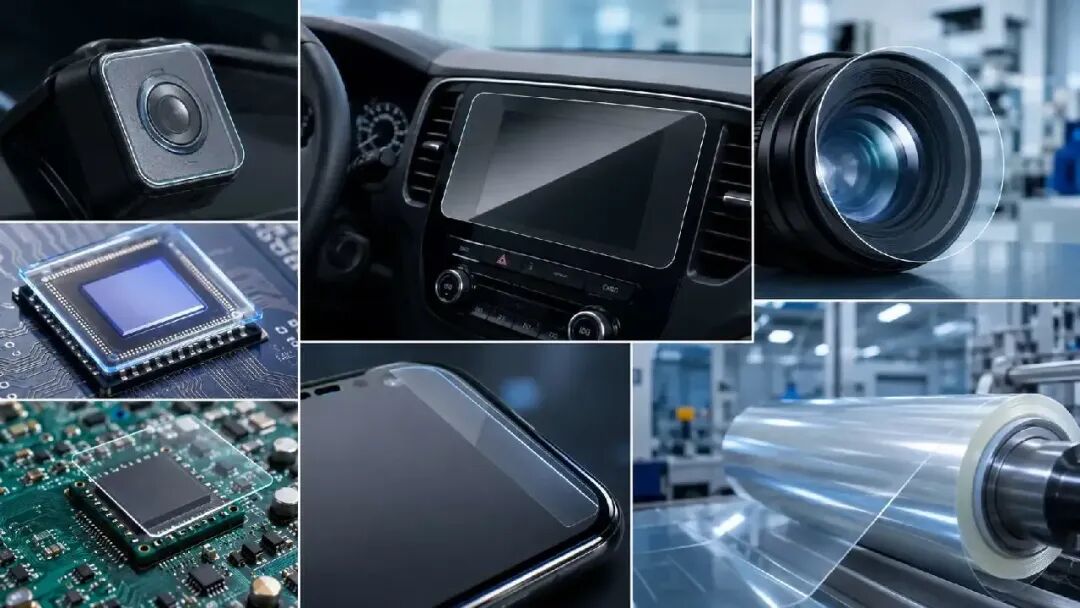
图1| Hard Coating广泛应用于汽车电子、半导体芯片、显示面板、PCB、精密光学器件及透明保护材料等领域。涂层厚度直接影响产品的耐磨性、抗刮擦性、附着力和长期可靠性。
一、Hard Coating厚度为什么越来越重要?
过去,当产品允许较大的厚度波动时,企业通常只需要确认涂层是否处于大致范围。
但随着终端产品向轻薄化、精密化和高可靠性发展,Hard Coating的工艺窗口正在不断收窄。
企业需要回答的问题也越来越具体:
- 不同批次之间的厚度是否一致?
- 同一片产品中心和边缘是否均匀?
- 涂布量、喷涂速度或固化条件调整后,厚度变化了多少?
- 数十纳米的工艺漂移,能否及时被发现?
- 检测结果能否快速反馈到生产现场?
- 测量数据能否用于分析良率和设备状态?
这些问题,仅依靠微米级判断或抽取少量样品进行破坏性检测,已经越来越难以满足要求。
Hard Coating厚度测量正在从简单的“结果确认”,转变为真正的工艺控制工具。
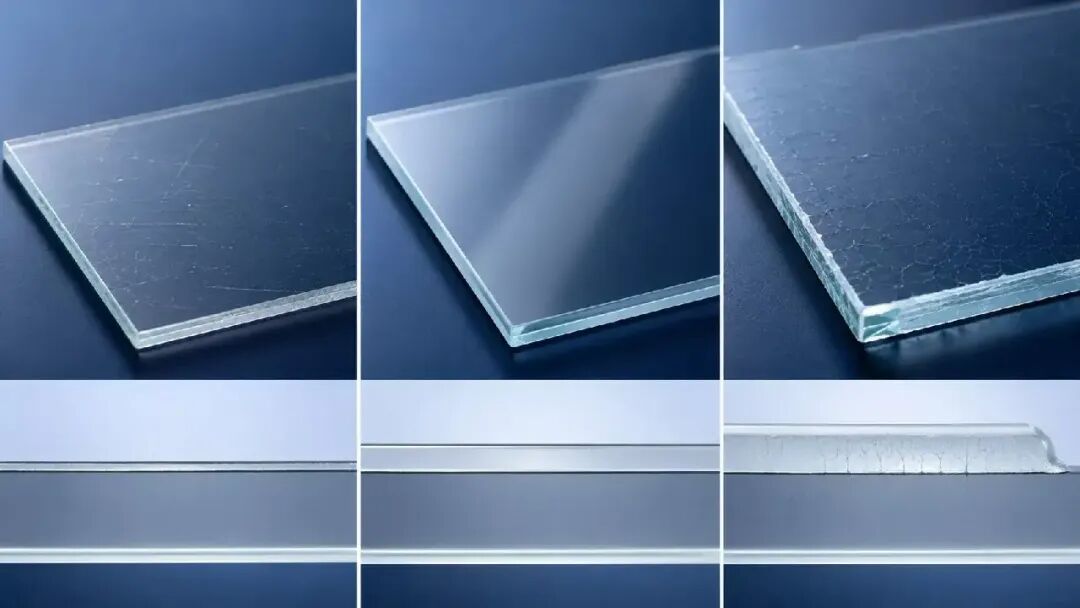
图2| Hard Coating厚度并非越厚越好。涂层过薄可能导致耐磨和防护性能不足;涂层过厚则可能增加内应力、开裂、附着力下降和材料成本,因此需要将厚度稳定控制在合理的工艺窗口内。
二、光谱共焦能够测厚,为什么薄涂层越来越难测?
光谱共焦是一种常见的非接触位移和厚度测量技术。
测量时,探头将不同波长的光聚焦在不同的轴向位置,通过识别样品上表面和下表面的反射峰位置,计算两个界面之间的距离,从而获得透明层厚度。
这种方法适合表面高度、轮廓以及部分透明材料的厚度测量。
但在薄透明Hard Coating测量中,光谱共焦的测量结果容易受到界面峰分离能力和样品表面状态的影响。
1. 薄涂层上下界面信号难以充分分离
光谱共焦测量透明涂层时,需要同时识别涂层上表面和涂层—基材界面的反射信号。
当Hard Coating较薄时,两个界面在轴向上的距离非常接近,形成的两个信号峰可能部分重叠,甚至表现为一个展宽的峰。
此时,测量结果容易受到以下因素影响:
- 探头轴向分辨能力;
- 反射峰宽度;
- 峰值识别算法;
- 算法阈值设置;
- 样品反射率;
- 返回信号的信噪比。
当涂层厚度逐渐接近系统的界面分离能力时,即使设备能够输出厚度结果,不同次数测量得到的数值也可能出现较明显波动。
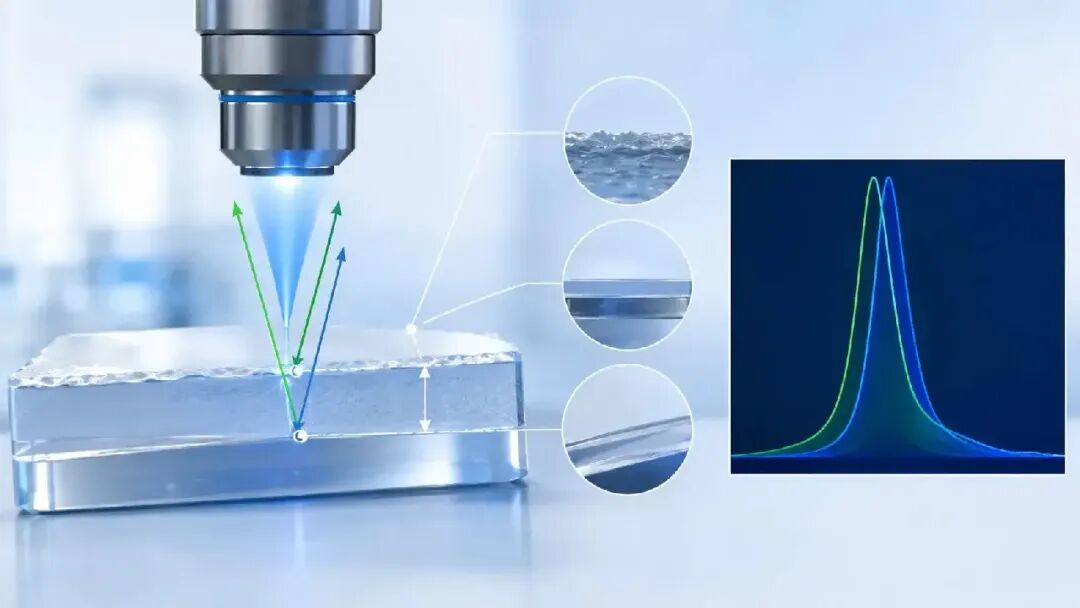
图3| 光谱共焦通过识别涂层上、下界面的反射峰计算厚度。当Hard Coating较薄时,两个界面峰可能非常接近并发生部分重叠,从而增加峰值识别和厚度计算的难度。
2. 对胶层表面平整度要求较高
实际Hard Coating样品的表面并不总是理想平面。
喷涂纹理、橘皮、局部颗粒、轻微翘曲、表面倾斜以及局部厚度起伏,都可能改变返回光的强度和信号峰形。
当测量位置存在倾斜或表面起伏时,光谱共焦探头接收到的反射信号可能减弱,上下界面峰的位置和形状也可能随之发生变化。
对于表面较为平整、反射条件稳定的标准样品,光谱共焦通常能够获得较清晰的界面信号。
但当测量对象变为实际涂布、喷涂或固化后的Hard Coating样品时,表面状态的变化可能直接影响厚度结果。
因此,使用光谱共焦测量Hard Coating时,通常需要更加关注:
- 样品是否放置水平;
- 测量区域是否足够平整;
- 表面是否存在橘皮或明显纹理;
- 测量位置是否存在颗粒和局部缺陷;
- 上下界面峰是否足够清晰;
- 不同测量位置的信号质量是否一致。
3. 重复性容易受到样品状态影响
对于工艺监控而言,设备不仅需要测出一个厚度值,还需要在同一位置重复测量时获得稳定结果。
光谱共焦的厚度结果依赖于上下界面峰的位置识别。
当两个峰距离较近、峰形发生变化或返回信号较弱时,算法每次识别到的峰值位置可能存在差异,从而造成重复测量结果波动。
影响重复性的常见因素包括:
- 样品重新放置后倾斜角度发生变化;
- 测量位置存在轻微表面起伏;
- 胶层表面反射率不均匀;
- 上下界面峰发生部分重叠;
- 局部粗糙度或散射改变返回信号;
- 测量点发生少量位置偏移。
这类波动在测量较厚透明层时可能并不明显,但当客户需要识别几十纳米甚至更小的工艺变化时,就可能难以区分:
结果变化究竟来自真实的厚度变化,还是来自测量本身的重复性波动。
4. 测试稳定性依赖于良好的测量条件
在实际生产环境中,样品状态、放置方式和测量位置很难始终保持完全一致。
如果每次测试都需要反复调整样品水平、寻找平整区域或优化信号峰,测量效率和操作一致性就会受到影响。
尤其是在批量抽检和产线监控中,测试方法需要满足:
- 样品放置后能够快速测量;
- 不同操作人员得到的结果基本一致;
- 同一位置重复测量波动较小;
- 不同批次之间具有可比性;
- 不依赖频繁的人工调节和峰值判断。
对于薄透明Hard Coating而言,当表面平整度不理想、两个界面峰难以稳定分离时,光谱共焦容易出现信号波动、结果跳动或部分位置无法稳定测量等问题。
因此,真正适合Hard Coating工艺控制的测量方案,不仅要能够输出厚度结果,更需要具备良好的重复性、稳定性和对实际样品状态的适应能力。
三、切片测量直观,却很难成为产线常规手段
切片和截面显微观察可以直接看到涂层截面,因此常用于研发验证、失效分析和方法对比。
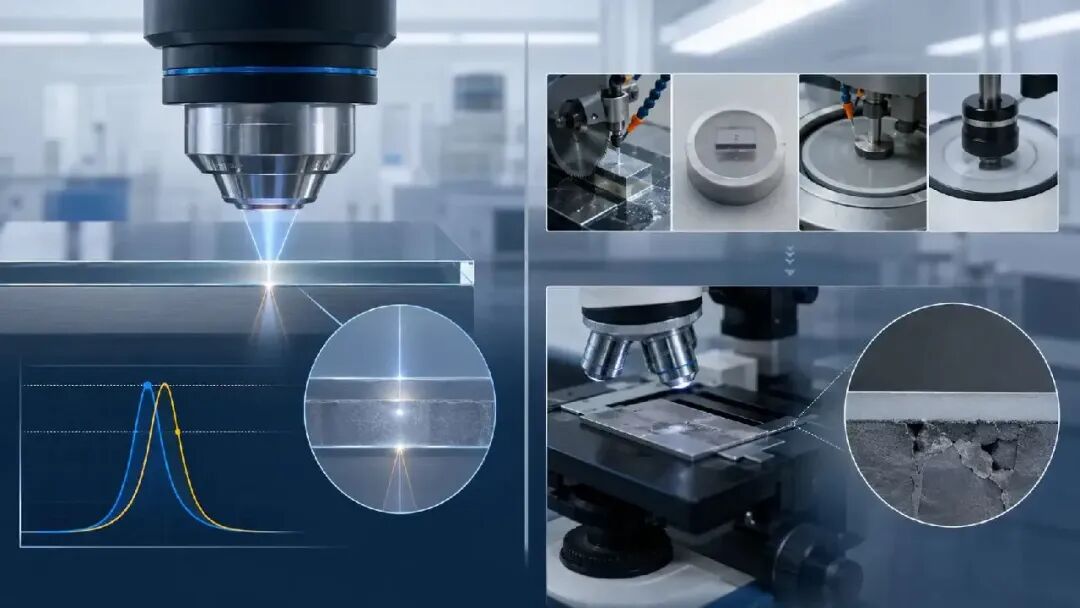
但其局限也非常明显。
首先,切片会破坏样品,测量后的产品通常无法继续使用。
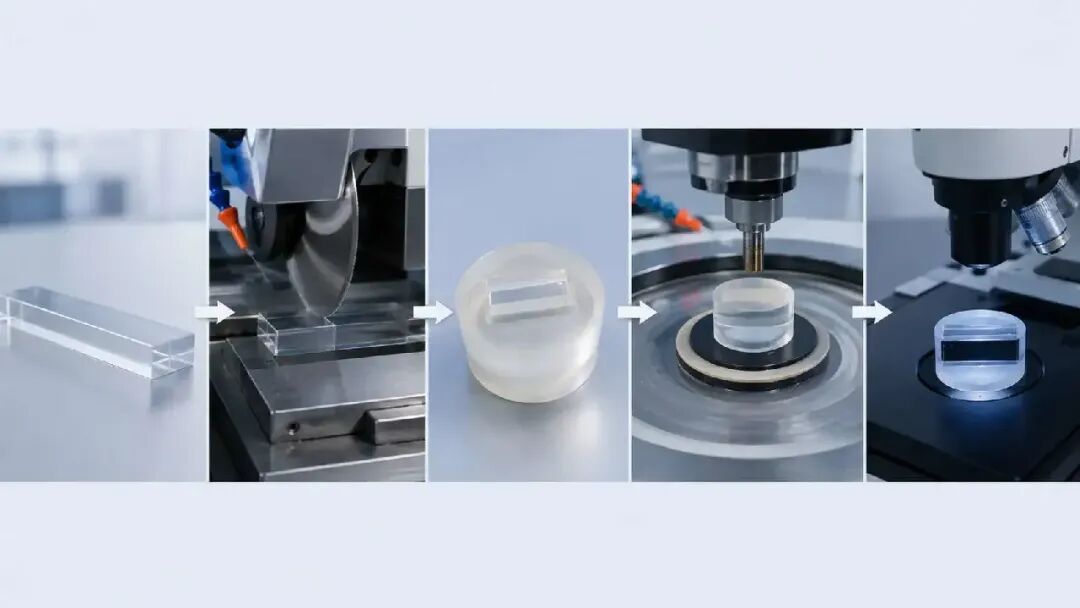
其次,完整的制样过程通常包括:
切割、镶嵌、研磨、抛光和显微观察。
整个流程耗时较长,而且对操作人员的制样经验要求较高。
如果切割方向、研磨压力或抛光过程控制不当,还可能造成:
- 截面倾斜;
- 边缘塌陷;
- 涂层拉伸;
- 界面变形;
- 局部脱层;
- 抛光损伤。
这些因素都有可能影响最终厚度判断。
更重要的是,切片通常只能观察一个或少数几个局部截面,很难快速反映整片产品的厚度均匀性。
因此,切片更适合作为研发和验证工具,而不适合作为日常抽检、批量检测或产线实时反馈手段。
四、从“寻找两个界面”到“分析整段光谱”
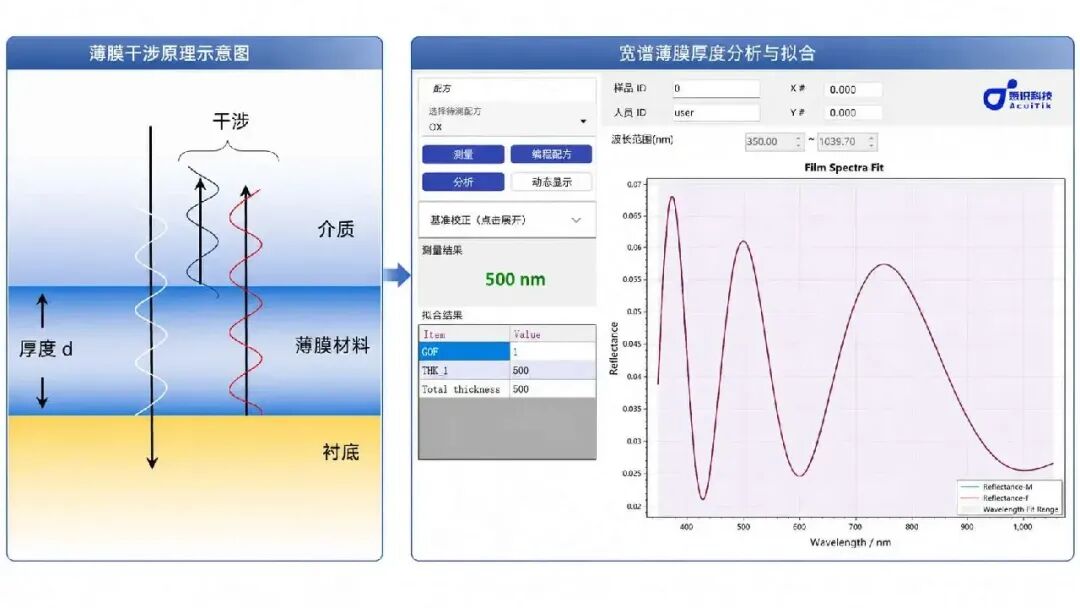
针对Hard Coating薄涂层测量,悉识科技采用的是光谱反射干涉测厚技术。
测量时,宽光谱光束照射到Hard Coating表面。
一部分光在空气—涂层界面发生反射,另一部分光进入涂层后,在涂层—基材界面发生反射。
两束反射光具有不同的光程。
它们相互叠加后,会在反射光谱中形成与涂层厚度及材料光学性质相关的干涉特征。
设备采集整个波段内的反射光谱,并利用薄膜光学模型对实测光谱进行分析,即可计算Hard Coating厚度。
光谱反射干涉测厚通常基于:
- 菲涅耳反射原理;
- 薄膜干涉原理;
- 多层膜光学模型;
- 材料折射率和消光系数;
- 实测光谱与理论光谱拟合。
与光谱共焦依赖两个界面峰的位置差不同,光学干涉法利用的是整个波段内的反射光谱信息。
大量波长数据共同参与计算,使设备能够从光谱整体变化中识别微小的厚度差异。
五、为什么光学干涉法更适合薄透明Hard Coating?
光谱共焦与光学干涉法并不是简单的“谁先进、谁落后”。
二者观察的物理量不同,适合解决的问题也不同。
但对于薄透明Hard Coating的厚度监控,光学干涉法具有更加明确的应用优势。
| 对比项目 | 光谱共焦法 | 光谱反射干涉法 |
|---|---|---|
| 基本原理 | 识别上下界面对应的两个轴向反射峰 | 分析整个波段内的薄膜干涉光谱 |
| 薄涂层测量 | 厚度过薄时,两个界面峰可能接近或重叠 | 不需要将两个界面识别为独立高度峰 |
| 厚度灵敏度 | 受探头轴向分辨率和峰识别能力影响 | 微小厚度变化会引起整段光谱特征变化 |
| 表面状态影响 | 粗糙、倾斜和散射可能改变峰形 | 粗糙和散射也会影响信号,但可结合全谱拟合质量进行评价 |
| 材料参数 | 透明层测量需要进行折射率修正 | 需要建立与样品匹配的光学模型及n、k参数 |
| 测量方式 | 非接触,可进行单点或扫描测量 | 非接触,可实现单点、多点Mapping和自动化集成 |
| 典型应用 | 表面高度、轮廓及较厚透明结构 | 纳米级至微米级透明或半透明薄膜厚度分析 |
1. 不依赖两个界面峰的几何分离
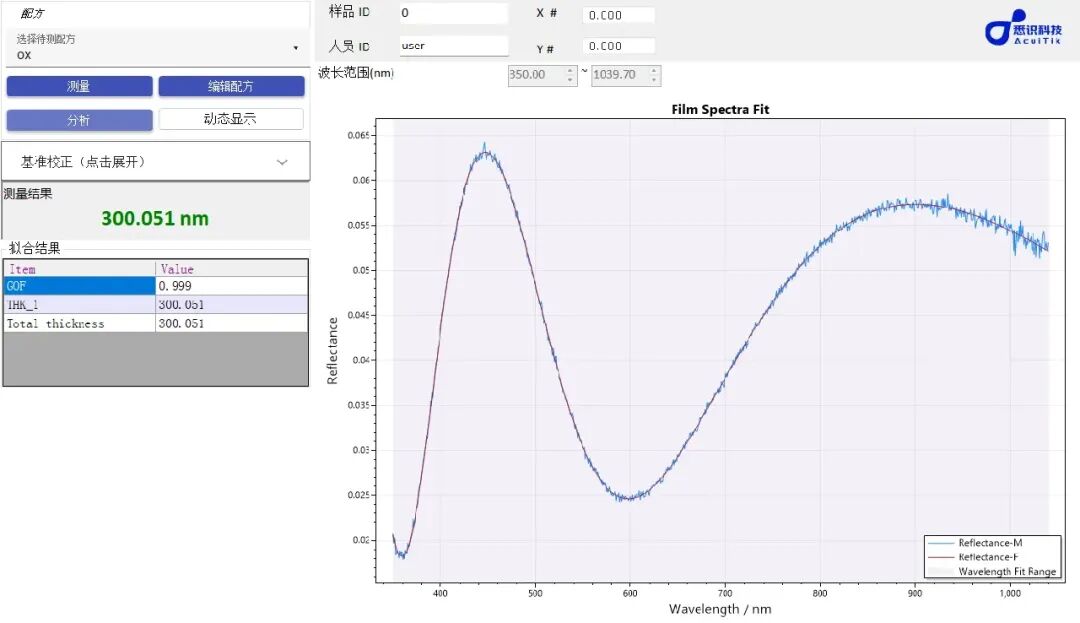
光学干涉法不需要先在轴向信号中找到两个完全分开的反射峰。
它分析的是Hard Coating在整个测量波段内形成的光谱特征。
即使涂层很薄,只要上下界面的反射能够形成可识别的光学响应,厚度变化就会反映在光谱中。
这使其特别适合传统界面分离方法难以稳定测量的薄透明涂层。
2. 微小厚度变化会作用于整段光谱
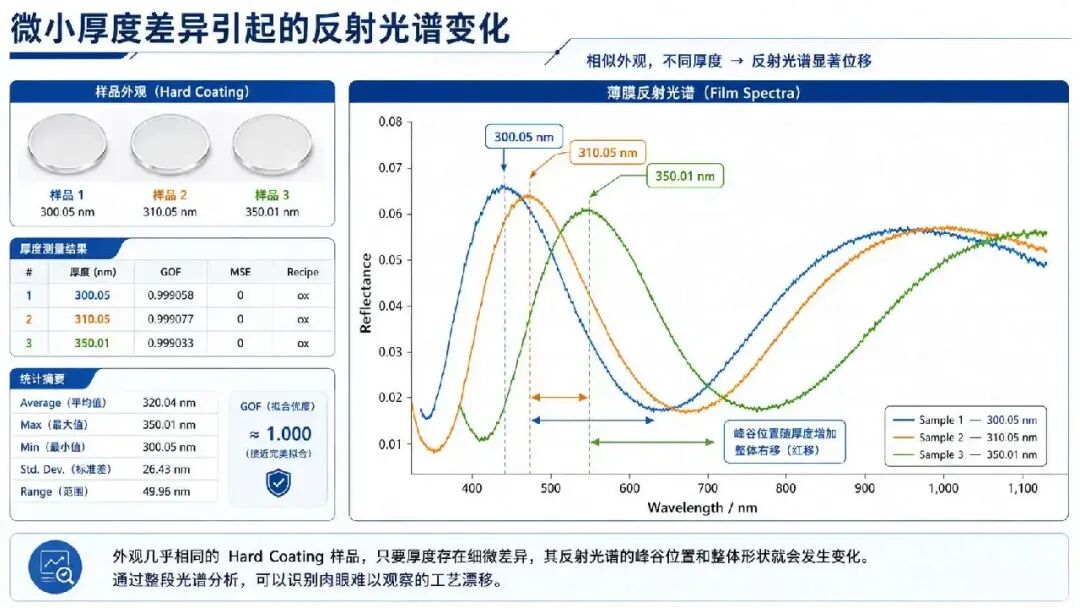
Hard Coating厚度发生变化时,反射光谱的峰谷位置、相位和整体形状都会随之变化。
设备不是依靠某一个单独数据点判断厚度,而是利用大量波长数据共同参与计算。
因此,在以下条件满足时,光学干涉法能够识别纳米级厚度变化:
- 样品具有足够的透明度或半透明性;
- 上下界面能够形成有效反射;
- 材料光学参数设置合理;
- 薄膜模型与真实样品结构匹配;
- 光谱信噪比较好;
- 表面散射和吸收不过强。
这里需要特别说明:
“纳米级测量能力”更准确地指对纳米级厚度差异的分辨和重复监控能力。具体绝对精度仍需结合材料、基材、表面状态和真实样品进行验证。
3. 对样品平整度的依赖方式不同
光谱共焦需要准确识别两个轴向反射峰。
因此,局部倾斜、粗糙度和散射造成的峰形变化,可能直接影响界面位置判断。
光学干涉法不需要将上下界面识别为两个独立的高度峰,而是通过整个反射光谱计算膜厚。
因此,在存在轻微表面纹理、局部起伏或轻微倾斜的情况下,光学干涉法通常具有更好的薄膜厚度分析潜力。
但这并不意味着光学干涉法完全不受表面状态影响。
如果样品存在以下情况,干涉特征仍可能减弱:
- 表面粗糙度过大;
- 散射过强;
- 涂层吸收过高;
- 膜层严重不均匀;
- 样品表面存在大量颗粒;
- 光斑范围内厚度变化过大。
因此,悉识科技会结合实测光谱、拟合质量、重复性和多点结果,综合判断样品是否适合测量,而不是只输出一个缺少质量评价的厚度数字。
4. 非接触、无损,适合重复测量
测量过程中不需要切割样品,也不需要探头接触涂层。
同一件产品可以在以下不同工艺阶段进行重复测量:
- 涂布前;
- 涂布后;
- 预固化后;
- 完全固化后;
- 可靠性测试后。
通过重复测量,可以观察整个工艺过程中的厚度变化。
对于高价值芯片、汽车电子部件、精密光学元件、显示盖板和PCB产品,可以显着降低检测损耗。
5. 无需复杂制样,结果反馈更及时
样品放置完成后即可进行光谱采集和厚度分析。
不需要切割、镶嵌、研磨和抛光,可以显著缩短检测周期。
无论是研发阶段的配方筛选,还是生产现场的快速抽检,都可以更及时地获得厚度结果。
六、不只测一个点,更要看到整片厚度分布
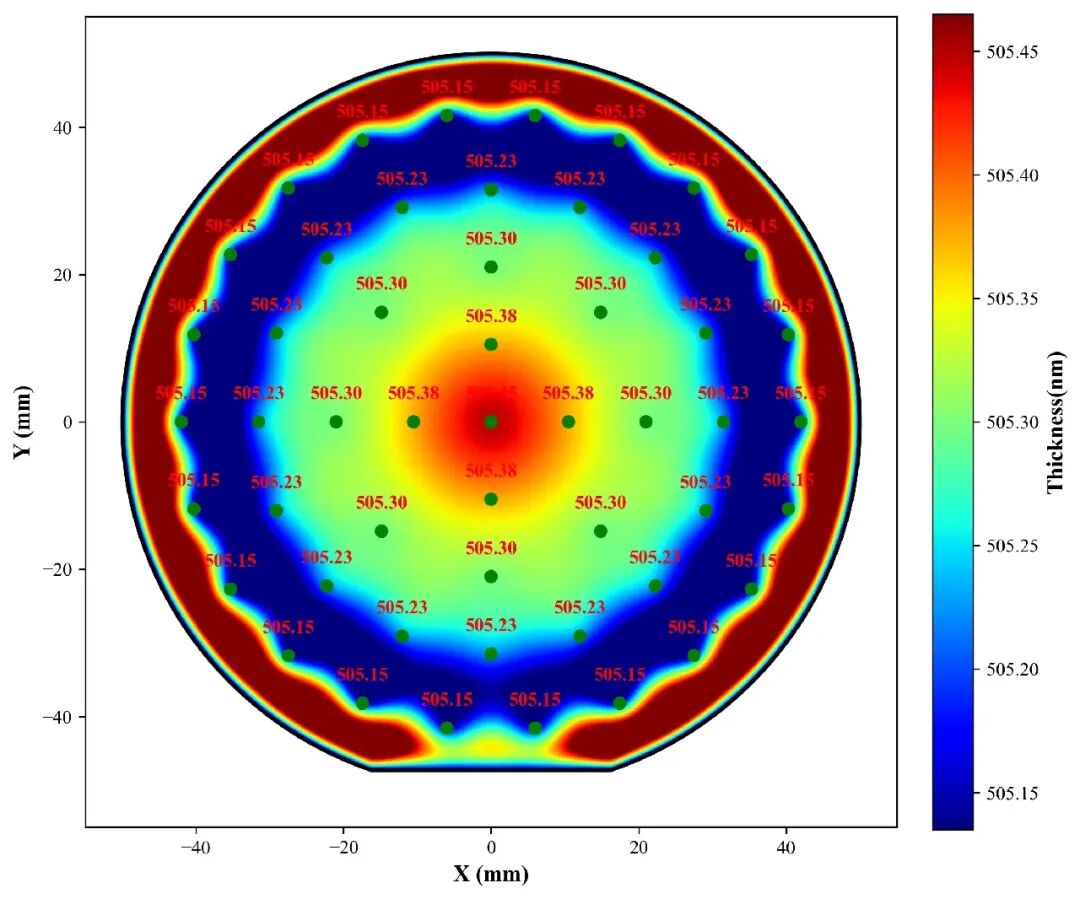
对于大尺寸Hard Coating样品,只测量一个点往往无法代表整体工艺。
悉识科技自动化膜厚测量设备可以按照设定坐标完成多点测量,并输出:
- 各点厚度数据;
- 平均厚度;
- 最大值和最小值;
- 极差;
- 标准差;
- 点位CV;
- 二维厚度Mapping;
- 中心—边缘变化趋势。
通过Mapping结果,可以更加直观地判断:
- 是否存在中心厚、边缘薄;
- 是否存在局部喷涂堆积;
- 涂布方向是否形成厚度梯度;
- 固化过程是否造成区域差异;
- 不同批次的均匀性是否发生变化;
- 设备参数调整后,厚度分布是否得到改善。
对于工艺人员而言,Mapping带来的不仅是一张颜色图,更是一套能够帮助定位工艺问题的数据。
七、一套测量方案,覆盖Hard Coating多个应用环节
实验室研发
在配方、涂布参数和固化工艺开发过程中,快速比较不同实验条件下的厚度变化,加快材料筛选和工艺验证。
来料与出货抽检
对不同批次样品进行快速测量,判断涂层厚度是否处于规格范围,并保留可追溯的检测数据。
生产过程监控
测量关键工序前后的样品,及时发现喷涂量、涂布速度、固化条件及设备状态变化造成的厚度漂移。
多点均匀性评价
通过自动Mapping测量获取整片厚度分布,避免用单点结果代表整片产品。
自动化与在线集成
根据产线需求,可实现:
- 自动定位;
- 自动采集光谱;
- 自动计算厚度;
- 自动判断合格与否;
- 自动保存数据;
- 自动生成Mapping;
- 与MES或上位机通信。
这为后续闭环工艺控制提供了可靠的测量基础。
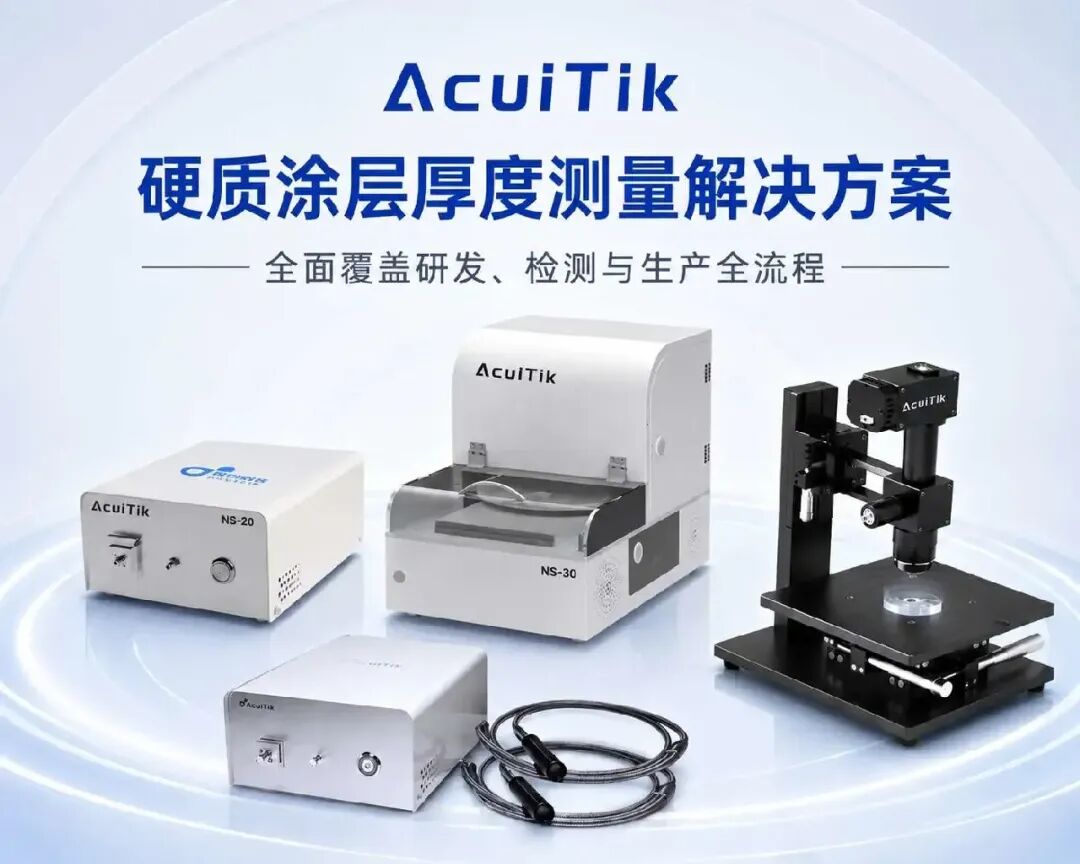
八、Hard Coating的应用,远比想象中更广
Hard Coating并不是某一个行业的专用材料,它已经广泛应用于:
- 汽车显示屏、车载摄像头和汽车电子部件;
- 半导体芯片、晶圆及先进封装结构;
- 手机、平板、折叠屏及触控显示产品;
- PCB、FPC及电子元器件防护涂层;
- 光学镜片、透明盖板和精密光学器件;
- PET、PC和PMMA等塑料材料表面硬化;
- 工业面板、传感器和高可靠性电子产品。
随着产品向轻薄化、精密化和高可靠性发展,Hard Coating厚度控制的重要性还将持续提升。
九、真正的优势,不只是“测得更精细”
一种测量方法是否真正适合生产,不能只看参数表上的最高精度。
更重要的是:
能否无损检测?
能否稳定识别薄涂层的细微变化?
能否减少对复杂制样的依赖?
能否评价测量结果是否可信?
能否快速完成多点测量?
能否长期监控批次和工艺漂移?
能否方便地集成到生产流程?
悉识科技专注于高精度、无损光学薄膜测量,可根据不同Hard Coating材料、基材结构、厚度范围和测量节拍,建立针对性的光学测量方案。
从实验室研发、样品抽检,到自动Mapping和产线在线监控,我们希望帮助客户把每一次厚度测量,真正转化为能够指导生产、改善工艺和提升良率的数据。
免费样品测试
不同Hard Coating在透明度、折射率、吸收特性、表面状态和基材结构方面存在差异。
设备是否适合某一种样品,不能只根据材料名称判断,更需要通过真实光谱和重复测量进行验证。
在设备选型前,悉识科技可根据实际样品提供:
- 反射光谱及干涉特征分析;
- Hard Coating厚度测量;
- 多次重复性测试;
- 不同点位厚度对比;
- 厚度均匀性及Mapping分析;
- 实验室、自动化或在线测量方案建议。
不只看设备参数,更要看真实样品的测量结果。
欢迎提供Hard Coating样品,让光谱、重复性和Mapping数据验证设备能力。
悉识科技Acuitik
专注高精度、无损光学薄膜测量